PDF p. 285 · 7-15
- 1.Mesurer l’usure et la conicité dans les sens X et Y, à trois niveaux dans chaque cylindre, comme illustré.
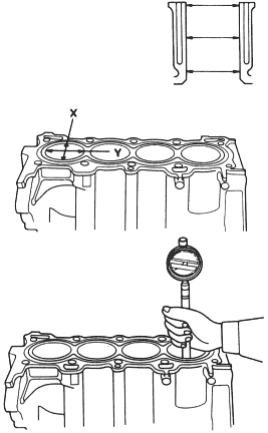
Dimension de l’alésage du cylindre :
Standard (neuf) :
Limite de service Cotes majorées
75.00 - 75.02 mm (2.953 - 2.954 in) 75.07 mm (2.956 in)
0.25: 75.25 - 75.27 mm (2.9626 - 2.9634 in)
0.50: 75.50 - 75.52 mm (2.9724 - 2.9732 in)
Conicité de l’alésage
Limite : (différence entre la première et la troisième mesure) 0.05 mm (0.002 in)
- Si les mesures relevées dans un cylindre quelconque dépassent la limite de service de l’alésage majoré, remplacer le bloc-cylindres.
Si le bloc doit être réalésé, se reporter au contrôle du jeu du piston (voir page 7-14) après le réalésage.
NOTA : Les alésages de cylindres rayés ou griffés doivent être pierrés.
Limite de réalésage : 0.5 mm (0.02 in)
- 2.
Vérifier le défaut de planéité de la face supérieure du bloc.
Mesurer le long des bords et en travers du centre, comme illustré.
SURFACES À MESURER
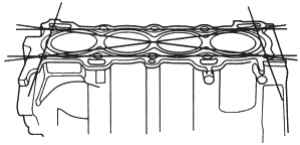
Défaut de planéité du bloc-cylindres :
| Standard (neuf) : | 0.07 mm (0.003 in) maxi. |
| Limite de service : | 0.10 mm (0.004 in) |
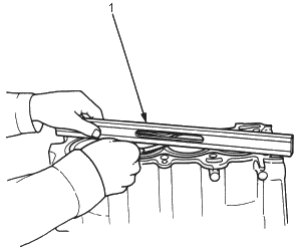
- 1. RÈGLE DE PLANÉITÉ DE PRÉCISION