PDF p. 263 · 6-24
Mesurer le jeu queue/guide avec un comparateur en faisant basculer la queue de soupape dans le sens de la poussée normale (méthode du balancement).
Jeu queue/guide de la soupape d’admission :
Standard (neuf) : 0.04 - 0.10 mm
(0.002 - 0.004 in)
Limite de service : 0.16 mm (0.006 in)
Jeu queue/guide de la soupape d’échappement :
Standard (neuf) : 0.10 - 0.16 mm
(0.004 - 0.006 in)
Limite de service : 0.22 mm (0.009 in)
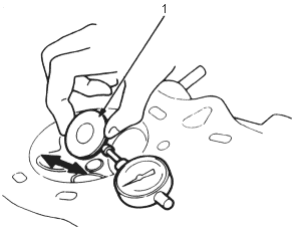
- 1. Soupape sortie de 10 mm du siège
- Si la mesure dépasse la limite de service, refaire la mesure avec une soupape neuve.
- Si la mesure est maintenant dans la limite de service, remonter avec une soupape neuve.
- Si la mesure dépasse toujours la limite, refaire la mesure selon la méthode alternative ci-dessous, puis remplacer la soupape et le guide si nécessaire.
NOTA : Une autre méthode de contrôle du jeu queue/guide consiste à soustraire le Ø ext. de la queue de soupape, mesuré au micromètre, du Ø int. du guide de soupape, mesuré avec un micromètre d’intérieur ou une jauge à rotule. Effectuer les mesures en trois points le long de la queue de soupape et en trois points à l’intérieur du guide de soupape. La différence entre la plus grande mesure du guide et la plus petite mesure de la queue ne doit pas dépasser la limite de service.
Jeu queue/guide de la soupape d’admission :
Standard (neuf) : 0.02 - 0.05 mm
(0.001 - 0.002 in)
Limite de service : 0.08 mm (0.003 in)
Jeu queue/guide de la soupape d’échappement :
Standard (neuf) : 0.05 - 0.08 mm
(0.002 - 0.003 in)
Limite de service : 0.11 mm (0.004 in)
Culasse
Défaut de planéité
NOTA : Si les jeux de fonctionnement arbre à cames/chapeau de palier (voir page 6-21) ne sont pas conformes aux valeurs prescrites, la culasse ne peut pas être rectifiée.
Si les jeux de fonctionnement arbre à cames/chapeau de palier sont conformes aux valeurs prescrites, vérifier le défaut de planéité de la culasse.
- Si le défaut de planéité est inférieur à 0.05 mm (0.002 in), la rectification de la culasse n’est pas nécessaire.
- Si le défaut de planéité est compris entre 0.05 mm (0.002 in) et 0.2 mm (0.008 in), rectifier la culasse.
- La limite maximale de rectification est de 0.2 mm (0.008 in), calculée d’après une hauteur de 93 mm (3.66 in).
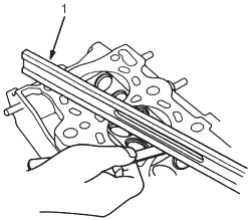
- 1. RÈGLE DE PLANÉITÉ DE PRÉCISION
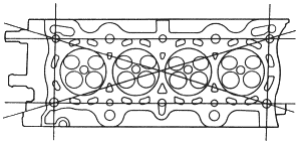
Mesurer le long des bords et suivant trois directions en travers du centre.