PDF p. 283 · 7-13
- Nettoyer les canaux d’huile du vilebrequin avec des goupillons ou une brosse adaptée.
- Contrôler la rainure de clavette et les filetages.
Géométrie
- Mesurer le voile sur tous les tourillons pour s’assurer que le vilebrequin n’est pas faussé.
- L’écart entre les mesures relevées sur chaque tourillon ne doit pas dépasser la limite de service.
Voile total indiqué du vilebrequin :
| Standard (neuf) : | 0.03 mm (0.001 in) maxi. |
| Limite de service : | 0.04 mm (0.002 in) |
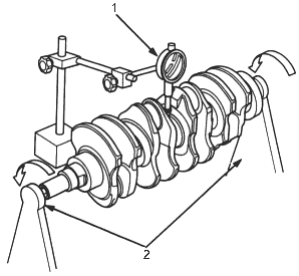
- 1. COMPARATEUR. Faire tourner de deux tours complets
- 2. Soutenir avec un outil de type tour ou des prismes en V.
Ovalisation et conicité
- Mesurer l’ovalisation au milieu de chaque maneton et de chaque tourillon, en deux endroits.
- L’écart entre les mesures relevées sur chaque tourillon ne doit pas dépasser la limite de service. Ovalisation du tourillon
| Standard (neuf) : | 0.0025 mm (0.00010 in) maxi. |
| Limite de service : | 0.005 mm (0.0002 in) |
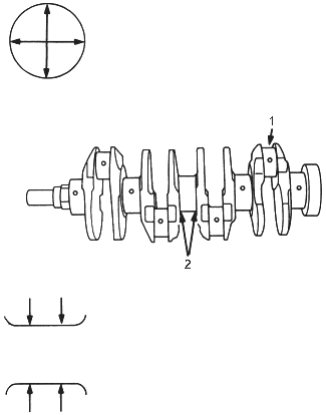
- 1. Mesurer l’ovalisation au milieu
- 2. Mesurer la conicité aux bords
- Mesurer la conicité aux bords de chaque maneton et de chaque tourillon.
- L’écart entre les mesures relevées sur chaque tourillon ne doit pas dépasser la limite de service. Conicité du tourillon :
| Standard (neuf) : | 0.0025 mm (0.00010 in) maxi. |
| Limite de service : | 0.005 mm (0.0002 in) |